
Оборудование для производства шумоизоляционных покрытий, модель GT500
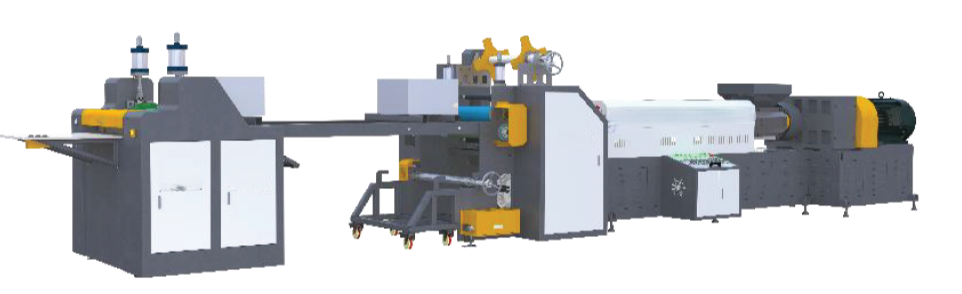
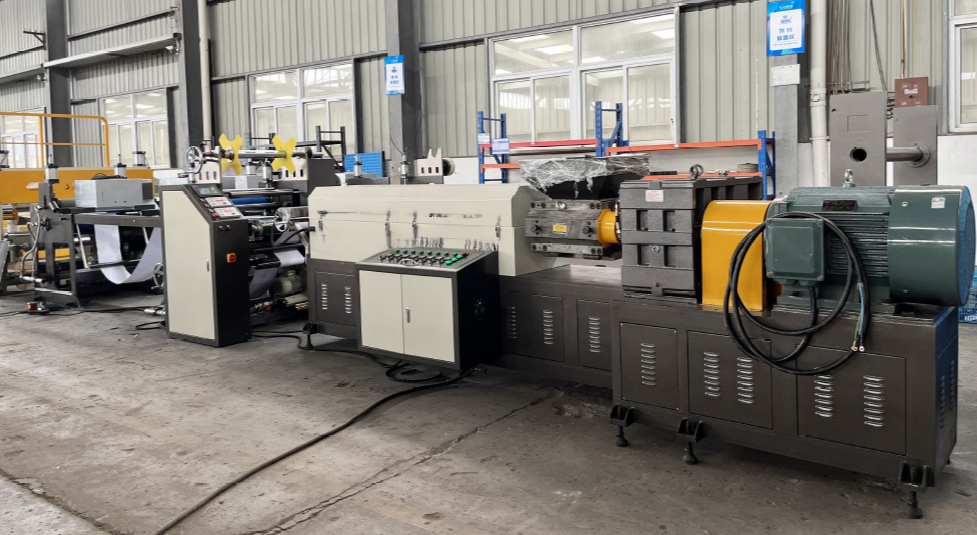
Оборудование для производства шумоизоляционных покрытий, модель GT500
Оборудование для производства шумоизоляционных матов
Назначение: Профессиональное оборудование, используемое для нанесения покрытий и ламинирования материалов.
Клей: Термоплавкий клей (горячего плавления), например, бутилкаучуковый термоплавкий клей.
Технология горячего плавления: Щелевая экструзионная головка (слот-матрица).
Основной технологический процесс: Размотка → Нанесение покрытия / (Нанесение покрытия + Ламинирование) → Намотка.
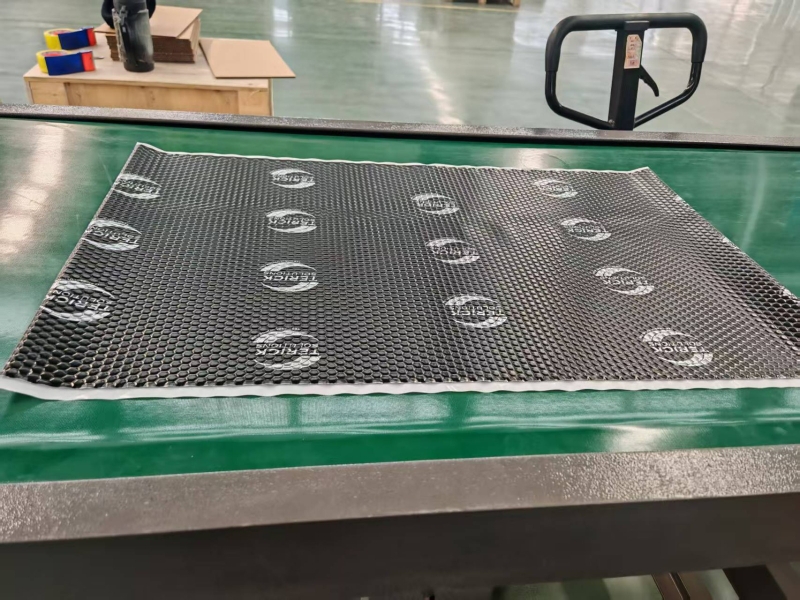
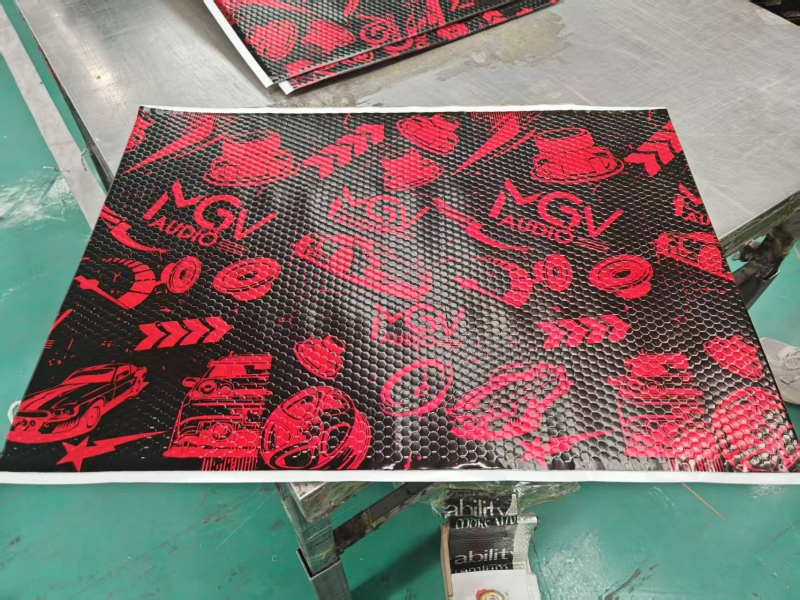
Данная машина специально предназначена для производства бутиловых шумоизоляционных матов.
Технические параметры:
|
Параметр |
Значение |
|
1. Метод |
Экструзия с помощью экструдера |
|
2. Макс. ширина экструзии головки |
500 мм |
|
3. Толщина покрытия |
1–3 мм |
|
4. Равномерность (однородность) |
≤ ±10% |
|
5. Механическая скорость |
15 м/мин |
|
6. Длина всех поверхностей роликов |
600 мм |
|
7. Макс. диаметр размотки |
500 мм |
|
8. Устройство размотки |
2 комплекта |
|
9. Макс. производительность экструзии |
350 кг/ч |
|
10. Установленная мощность |
около 75 кВт |
|
11. Электропитание |
380 В, 50 Гц, около 75 кВт |
|
12. Синхронизация |
Выпуск клея из экструдера и скорость производства основного станка могут регулироваться синхронно одной кнопкой или отдельно друг от друга |
|
13. Направление оборудования |
При работе с экструзионной головкой оператор находится справа, зона загрузки — слева (в зависимости от фактической компоновки) |
|
14. Цвет оборудования |
Серебристо-серый |
|
15. Вес машины |
около 6,5 т |
|
16. Используемый тип резины |
Блочный бутилкаучук |
Описание конструкции и узлов оборудования:
Основное описание:
1. Оба узла размотки (для основного материала и защитной пленки) установлены на главной станине.
2. Магнитный порошковый тормоз размотки — 50 Н·м. Диаметр пневматического разжимного вала — 3 дюйма (76 мм).
3. Узел составного вытяжения (1 комплект):
Диаметр вытяжного и прижимного роликов — Ø 130 мм.
Пневмоцилиндры: Ø 63 мм, 2 шт. Регулировка хода — до 30 мм.
4. Узел тиснения (1 комплект):
Гравировальный ролик для нанесения текстуры изготавливается по образцу заказчика.
Пневмоцилиндры: Ø 63 мм, 2 шт. Регулировка хода — до 30 мм.
5. Экструзионная головка и прижимной вал:
Изготовлены из жаропрочной и износостойкой легированной стали. Внутренние каналы для расплава спроектированы рационально, отполированы для обеспечения равномерного потока.
Предусмотрена возможность независимой высокоточной регулировки температуры в отдельных зонах с функцией ПИД-регулирования.
Мощность нагрева головки: около 5 кВт.
Прижимной вал: стальной, хромированный, с динамической балансировкой.
Направляющие ролики: алюминиевые.
Экструдер
1. Диаметр шнека: Ø 120 мм, материал — износостойкий сплав.
2. Максимальная производительность: 350 кг/ч.
3. Мощность главного двигателя: 55 кВт.
4. Мощность нагрева: около 16 кВт.
5. Загрузочное устройство: узел принудительной подачи
6. Соотношение L/D (длина/диаметр) шнека: 1:12 (короткий шнек).
Режущий узел
1. Ширина резки: 500 мм.
2. Режимы работы: автоматическое согласование с линией или ручное управление.
3. Наличие счетчика метража.
Приводная часть
1. Главный привод: двигатель 2,2 кВт.
2. Привод экструдера: двигатель 45 кВт.
3. Трансмиссия основного блока: комбинированная (синхронный ремень, цепь и шестерни).
4. Редуктор: ZLYJ250.
5. Двигатель поперечной резки: 2,2 кВт.
Пневматическая система
1. Пневмоцилиндры роликов: Ø 100 мм, 2 шт. (Airtac).
2. Пневмоцилиндры прижимных валов: Ø 100 мм, 4 шт. (Airtac).
3. Прочая пневматика: регулятор давления (с маслораспылителем), ручные клапаны и др.
4. По всей машине проложена магистраль сжатого воздуха Ø 8 мм (PU-трубка).
5. Требования к источнику сжатого воздуха (обеспечивает заказчик): давление 4–7 кгс/см².
Электрическая часть (соответствует стандартам безопасности ЕС CE)
1. Преобразователь частоты главного привода: 2,2 кВт (Inovance).
2. Преобразователь частоты экструдера: 55 кВт (Inovance).
3. Кнопочные переключатели: Schneider.
4. На каждом ключевом посту установлены кнопки аварийного останова, пуска/работы, увеличения/уменьшения скорости и сигнальная кнопка — для обеспечения безопасности оператора.
5. Провода и клеммы имеют четкую маркировку. Внешние подключения выполнены через авиационные быстроразъемные соединения для удобства монтажа и обслуживания.
В стоимость включены пуско-наладочные работы.