
Линия по производству стекломагниевых плит (СМЛ), модель B500
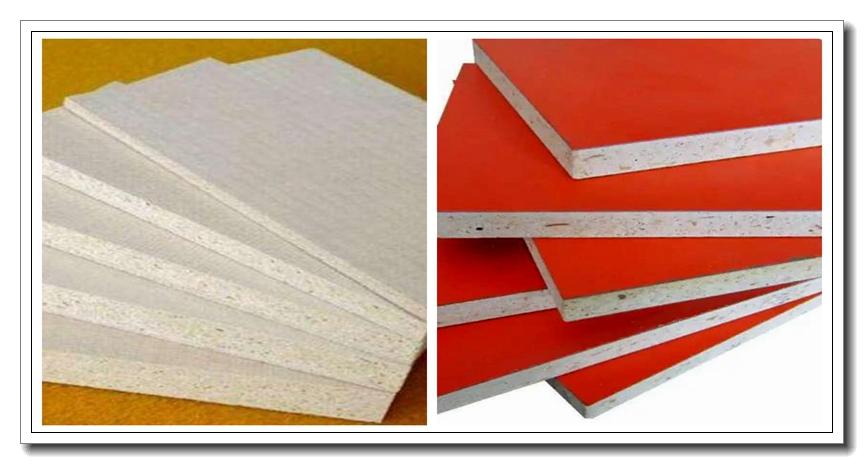
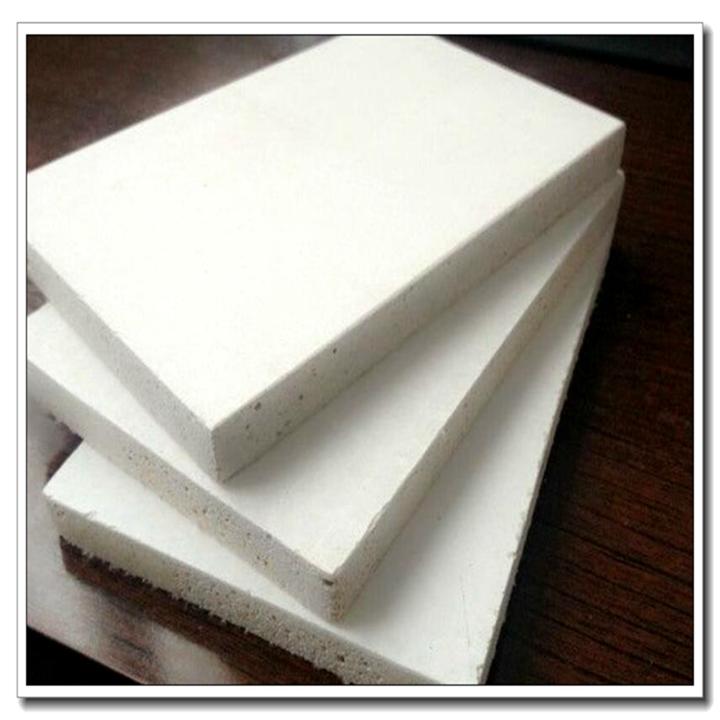
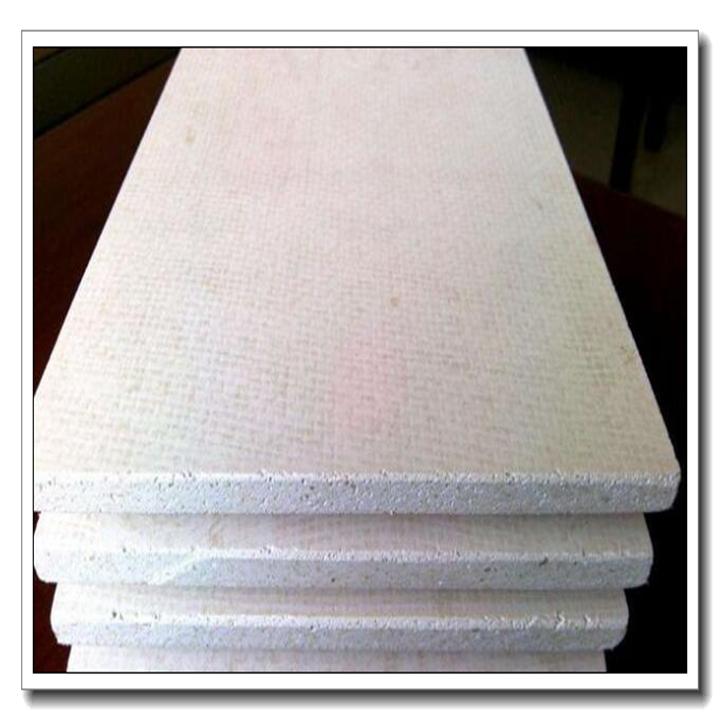
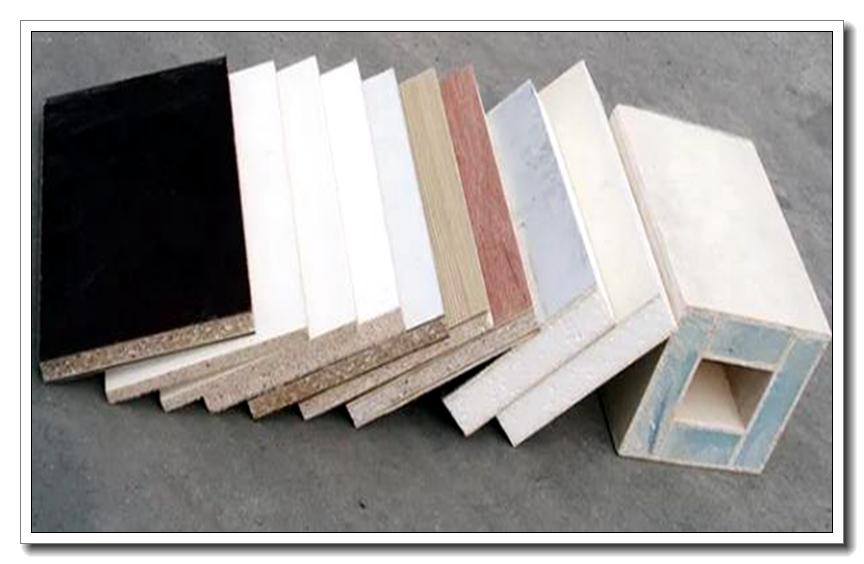
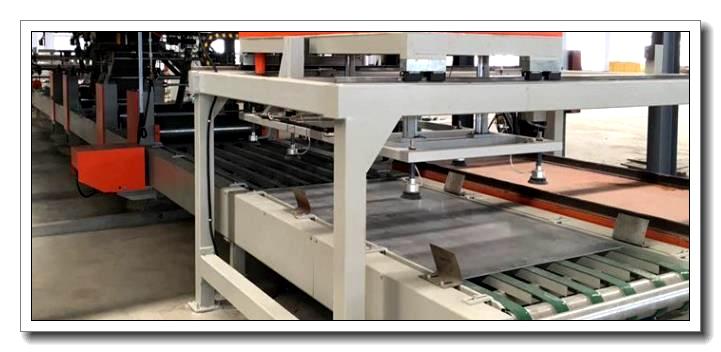
В настоящее время строительные отделочные материалы на рынке делятся в основном на две большие категории: органические отделочные плиты и неорганические плиты. Поскольку требования к зданиям становятся все более строгими, использование органических плит жестко ограничивается. В связи с этой ситуацией неорганические плиты становятся продуктом первого выбора, однако, помимо гипсокартона, видов других неорганических отделочных плит мало, и их характеристики (эксплуатационные качества) слабые. В настоящее время в строительных и отделочных работах чаще всего используется бумажный гипсокартон. Но бумажный гипсокартон имеет множество недостатков: низкая прочность, плохая ударная вязкость, неустойчивость к влаге и воде — при контакте с влагой или водой он деформируется и размягчается, что приводит к низкому коэффициенту полезного использования бумажного гипсокартона. В то же время магнезитовая плита (стекломагнезитовый лист) сочетает в себе двойные преимущества органических и неорганических отделочных плит: этот продукт обладает гибкостью и технологичностью (поддается дальнейшей обработке) органических плит, а также огнестойкостью и водостойкостью неорганических плит, при этом его прочность выше, чем у любого другого отделочного материала.
Рыночные преимущества
Индустрия стекломагнезитовых плит — это экологически чистая и низкоуглеродная отрасль.
Экологичность сырья: Отборное сырье — оксид магния, стеклоткань, тальковый порошок, древесные опилки, перлит, модификаторы и другие материалы — за один цикл формуется на оборудовании.
Экологичность производственного процесса: Высокая степень автоматизации оборудования, простота эксплуатации (оператор может выйти на работу после краткого обучения), низкая интенсивность труда, конвейерное производство, отсутствие шума, загрязнения и выбросов отходов (твердых, жидких, газообразных).
Низкое энергопотребление: Производство стекломагнезитовых плит не требует высоких температур и высокого давления, происходит методом одноразового формования при комнатной температуре, не предъявляет особых требований к производственным площадям.
Экологический аспект: Стекломагнезитовая плита нетоксична, не выделяет дыма и запаха, является относительно экологичной. Ее производственные материалы — натуральный минеральный порошок и растительное волокно, не содержат формальдегида, бензола и вредных радиоактивных элементов, поверхность не содержит пыли. Уникальная природная пористая структура регулирует температуру в помещении, делая пребывание в нем более комфортным.
Пожаробезопасность и изоляция: Стекломагнезитовая плита является негорючим материалом класса А. При пожаре плита не горит и не производит токсичного дыма. Низкая электропроводность делает ее идеальным изоляционным материалом. В то же время она обладает такими свойствами, как водонепроницаемость, влагостойкость, теплоизоляция, звукоизоляция, легкий вес при высокой прочности, безопасность и безвредность, а также сверхдолгий срок службы.
Благодаря огнестойкости класса А, стекломагнезитовая плита превосходит по огнестойкости древесно-полимерные композиты и может применяться в различных инженерных и строительных проектах.
Стекломагнезитовая плита с отделкой (декоративным покрытием) обладает такими свойствами, как устойчивость к химическим реагентам, износостойкость и устойчивость к загрязнениям. По этим показателям она значительно превосходит мрамор, искусственный камень, кварцевый камень и другие материалы, что позволяет использовать ее в больницах, лабораториях и других специализированных помещениях.
Стекломагнезитовую плиту можно комбинировать с такими декоративными поверхностями, как обои, алюминиевые композитные панели, шпон (деревянная пленка), ПВХ и другие. Также ее можно покрывать краской (масляной или водоэмульсионной) для использования в различных видах отделки и при производстве мебели.
Технологический процесс производства стекломагнезитовых плит (СМЛ)
Верхняя линия (подготовка сырья):
· Распаковка биг-бэгов (мешков) с сырьем
· Загрузка, взвешивание, дозирование и смешивание
· Наполнитель
· Система подачи воды, дозирование и взвешивание
· Дозирование (приготовление смеси)
Центральная линия (формирование листа):
· Автоматическая подача пресс-форм и нанесение разделительного (антиадгезионного) состава
· Заливка раствора (пульпы), укладка стеклоткани, прессование (уплотнение)
· Укладка материала (слоев), укладка стеклоткани, прессование
· Резка по размеру в линии
· Автоматическая укладка (штабелирование) на поддоны/формы
Сушка и съем:
· Транспортировка в камеру твердения (созревания), первичное твердение
· Автоматическая разгрузка (съем) после первичного твердения
· Стеллаж для выдержки (созревания)
Нижняя линия (постобработка):
· Разделение плиты и пресс-формы (съем с формы)
· Штабелирование плит, вторичное твердение (созревание)
· Ручная загрузка (подача) плит после вторичного твердения
· Обрезка кромок с 4 сторон (форматная обрезка)
· Шлифовка (калибровка) плит и удаление пыли
· Штабелирование готовой продукции
Описание технологического процесса производственной линии стекломагнезитовых плит (СМЛ)
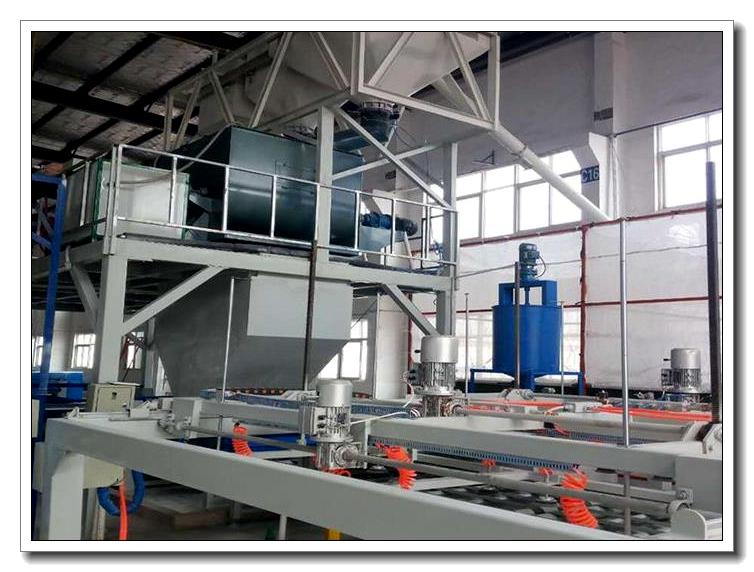
Различное сырье подается в дозировочный бак (мерник) через герметичный шнековый питатель (шнековый загрузчик) для взвешивания и подготовки. Одновременно жидкость закачивается насосом в дозировочный бак для взвешивания. Взвешенные материалы и жидкость подаются в смеситель для перемешивания.
С помощью автоматического устройства с вакуумными присосками (вакуумного захвата) пресс-форма (поддон) размещается на производственной линии, на нее наносится антиадгезионный состав (разделительный слой).
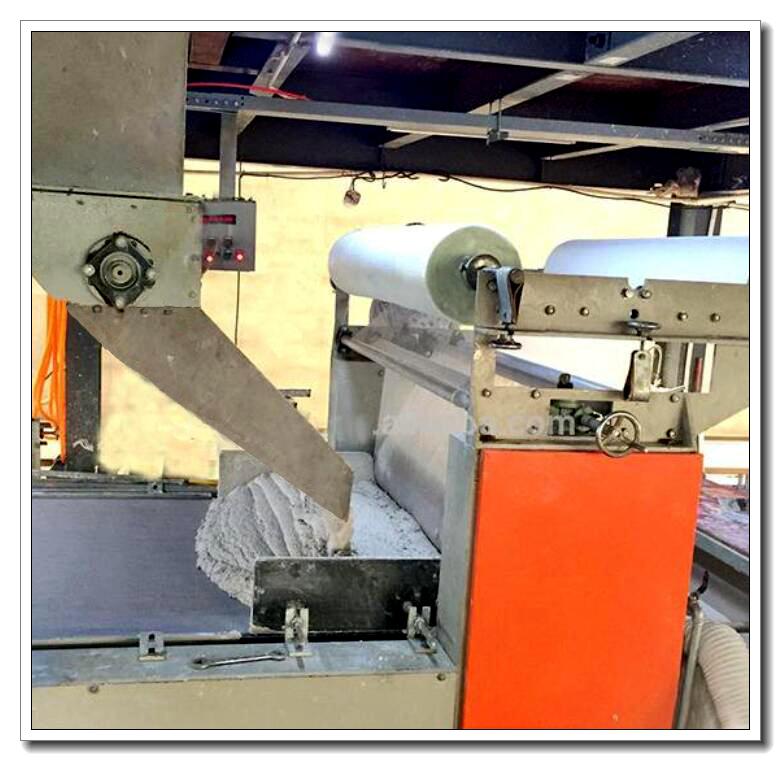
Смесь (раствор) подается на нижнюю плиту (поддон) и разравнивается (распределяется) скребком. На раствор укладывается щелочестойкая сетка (стеклосетка), которая прижимается валками (прессуется), чтобы обеспечить полное и надежное сцепление ткани с материалом. Затем изделие транспортируется на следующую технологическую операцию.
Смешанный материал подается на производственную линию и разравнивается, одновременно на смесь укладывается сетка, которая уплотняется с помощью прижимных валков для полного склеивания сетки с материалом.
Раствор (лицевой слой) наносится на производственную линию и разравнивается.
Выровненная (распределенная) плита транспортируется в систему резки (резки в потоке), где происходит резка в соответствии с размерами пресс-формы (поддона).
Разрезанная плита транспортируется на стеллаж (поддон) автоматического штабелера (укладчика).
Уложенный стеллаж доставляется в камеру твердения (созревания), где происходит первичное твердение плит.
После первичного твердения плиты с помощью разгрузочного устройства (съемника) подаются на линию разделения (съема с форм). С использованием вакуумных присосок плита и пресс-форма автоматически отделяются друг от друга. Плиты и пресс-формы укладываются в отдельные стопки, после чего плиты проходят вторичное твердение (созревание).
Прошедшие вторичное твердение плиты транспортируются на линию раскроя, где с помощью системы пил для обрезки четырех кромок выполняется резка (форматирование) плит.
Разрезанные плиты подвергаются шлифовке (калибровке) и удалению пыли.
После шлифовки плиты штабелируются (укладываются в стопки) и упаковываются.
Описание основных узлов производственной линии
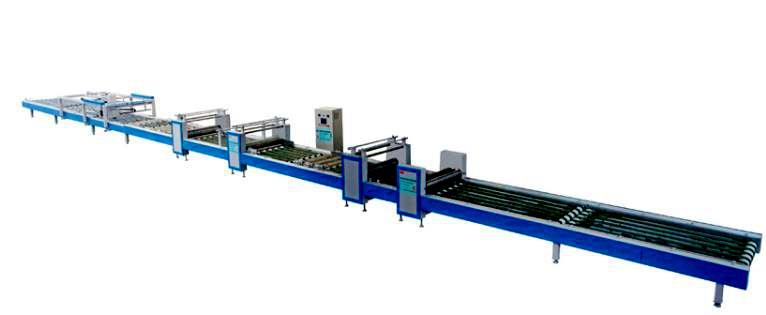
Производственная линия для стекломагнезитовых плит в основном состоит из системы загрузки и смешивания, системы формования плит, системы резки в потоке, системы автоматического штабелирования и расштабелирования, системы обрезки четырех кромок и т.д.
Данная производственная линия требует небольшой площади под цех, обладает высокой степенью автоматизации. Вся линия управляется компьютерной системой автоматического управления (ПЛК), что реализует такие автоматические функции, как: автоматическая подача форм, автоматическое нанесение антиадгезионного состава, автоматическое дозирование, автоматическая заливка раствора, автоматическая укладка стеклоткани, автоматическое разравнивание, автоматический раскрой, автоматическое прессование, автоматическое штабелирование и съем плит.
Для обслуживания производственного процесса требуется всего 6-8 человек.
В то же время данная линия может производить: плоские плиты СМЛ, дымоходные (вентиляционные) плиты, композитные панели для систем центрального кондиционирования и вентиляции, усиленные плиты СМЛ, теплоизоляционные плиты с полыми стеклянными микросферами, теплоизоляционные плиты из полистирола, перегородочные панели, панели для наружного утепления фасадов и многие другие виды плит.
Скорость производственной линии регулируется.
Объем производства за смену составляет от 1500 до 2500 листов.
Продукция делится на две основные серии: плиты без отделки (матовые/без шлифовки) и плиты со шлифованной поверхностью (калиброванные).
Спецификация продукции: 1220 мм * (2440–3000) мм * 20–80 мм (плиты различных размеров).
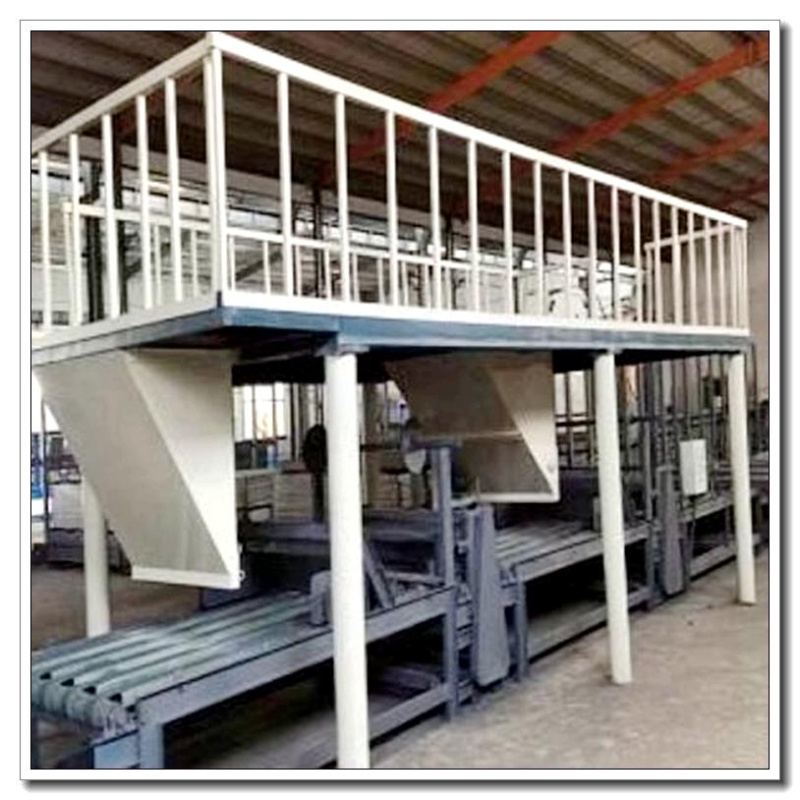
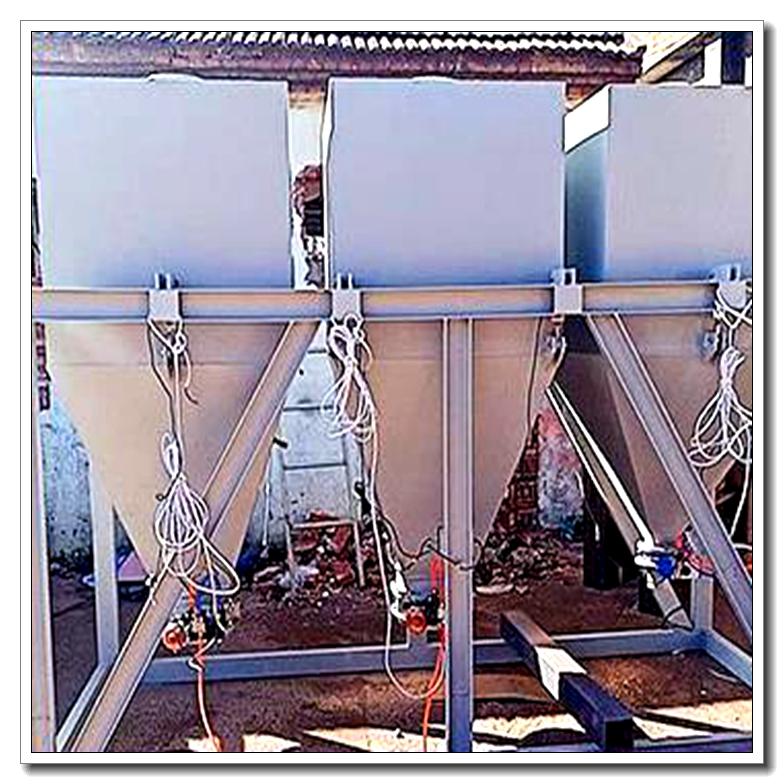
Автоматическая система дозирования
Система дозирования использует систему управления ПЛК (программируемый логический контроллер), которая подсчитывает вес и объем, точно отмеряя и подавая (выгружая) необходимое количество различных порошковых материалов, воды и других компонентов. Одновременно применяется полностью закрытый метод дозирования, который работает бесшумно и без выброса пыли, обеспечивая точность и удобство в работе.
Система физического смесителя (физического перемешивания)
Специализированный смеситель, разработанный специально с учетом особенностей хлороксимагниевого цемента. Обладает высокой мощностью, обеспечивает тщательное (полное) перемешивание раствора, тем самым снижая риск деформации плит (готовой продукции).
Система автоматической подачи (загрузки) материала
Используется гидравлическая широкозахватная загрузочная коробка (бункер), с широкой зоной подачи материала. В процессе производства материал не образует скоплений в центре и не образует пустот (недостатка материала) по краям. Благодаря этому толщина производимых плит в основном равномерна по всей поверхности, что одновременно снижает вероятность деформации плит.
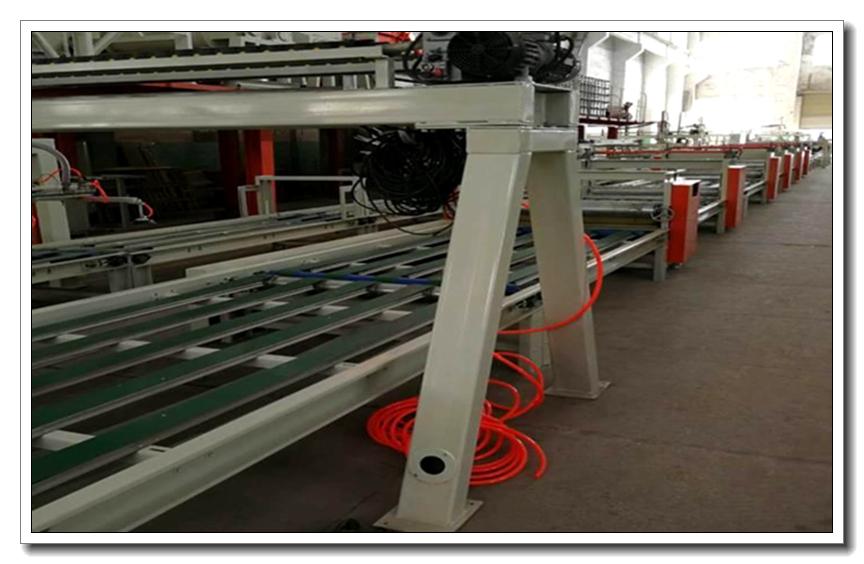
Система формования плит (конвейерная линия)
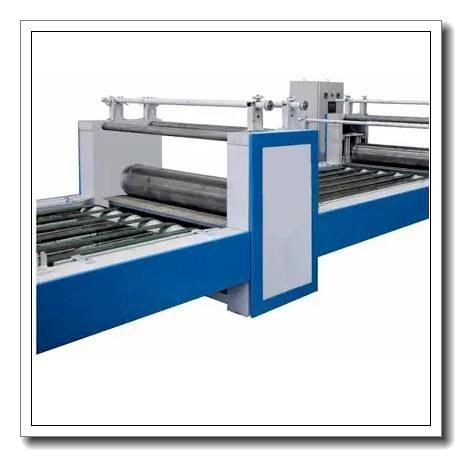
В системе формования используются подшипники качения, конвейер движется плавно с низким коэффициентом трения. Используется специально изготовленная конвейерная лента (плоская), которая обеспечивает стабильную транспортировку, не проскальзывает, не смещается в стороны и отличается долговечностью. Механизм направления (направляющая конструкция) использует подшипниковые опоры для поддержки силы тяжести, пружинную регулировку натяжения и эксцентриковые втулки (втулки с эксцентриситетом) конической формы. Прижимные валки (каландры) регулируются по высоте, что позволяет производить плиты различной толщины, реализуя принцип «одна машина — многофункциональное применение» и удовлетворяя различные потребности рынка.
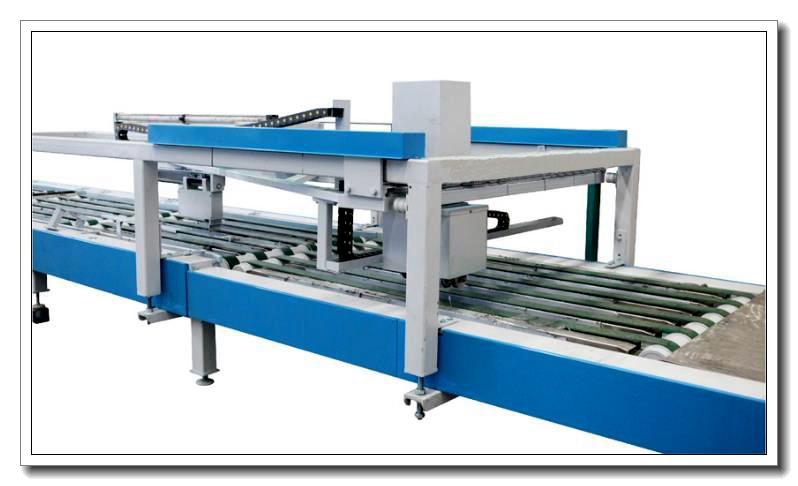
Полностью автоматическая интеллектуальная машина для резки и разделения
Во-первых, исключается риск повреждения поверхности плиты человеком, что предотвращает перекос (смещение) стеклосетки (армирующего слоя); во-вторых, сокращаются затраты труда (трудозатраты), повышается точность продукции, что обеспечивает быстрое непрерывное поточное производство.
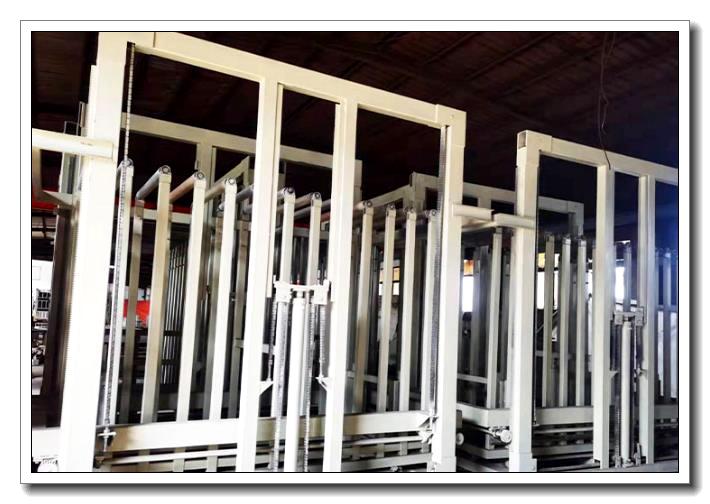
Система автоматического штабелирования и расштабелирования (съема)
Использование системы управления ПЛК для штабелирования (укладки) или расштабелирования (съема) плит. Высокая скорость работы, простота эксплуатации, снижение физической нагрузки на рабочих, продление срока службы пресс-форм (поддонов) и уменьшение вероятности повреждения плит по вине человека.
Система автоматического съема с форм (распалубки)
Используется устройство с вакуумными присосками. Сила присасывания очень мощная, плита захватывается надежно и прочно. Вся конструкция перемещается быстро, а позиционирование (точность установки) — очень точное. Это сокращает время работы персонала и обеспечивает высокую эффективность (производительность).
Преимущества оборудования
Высокая степень автоматизации: Вся производственная линия использует компьютерную систему автоматического управления на базе ПЛК. Реализованы такие автоматические функции, как: автоматическая подача пресс-форм, автоматическое нанесение антиадгезионного состава, автоматическое дозирование, автоматическая заливка раствора, автоматическая укладка стеклоткани, автоматическое разравнивание, автоматический раскрой, автоматическое прессование, автоматический прием плит и т.д.
Высокая производительность: Скорость производственной линии регулируется. Объем производства за смену составляет от 1500 до 2600 листов, что позволяет корректировать производство в зависимости от рыночной ситуации.
Регулируемые размеры плит: Возможно производство плит различной толщины от 2 до 40 мм. При наличии особых требований оборудование может быть изготовлено на заказ.
Сокращение затрат труда: Вся линия управляется ПЛК. Для выполнения производственных задач на всей линии достаточно 6 человек, при этом физическая нагрузка на рабочих очень низкая.
Точная регулировка размеров: Каждая секция контроля толщины (прижимные валки) оснащена цифровым (электронным) управлением. Скорость настройки высокая, можно легко перенастроить линию на выпуск плит другой толщины в соответствии с производственными требованиями, точность настройки очень высокая.
Автоматическая резка и разделение: Используется интеллектуальная система резки, которая в соответствии с требованиями к размерам автоматически раскраивает продукцию различных спецификаций. Это сокращает трудозатраты, повышает точность изделий и обеспечивает быстрое непрерывное поточное производство.
Автоматическая очистка пресс-форм (поддонов): Производственная линия оснащена системой автоматической очистки пресс-форм. Сразу после схода продукции с линии обратная сторона пресс-формы становится чистой, как новая. После съема плиты (распалубки) с помощью специального оборудования для автоматической очистки пресс-форм проводится повторная двусторонняя очистка. Это гарантирует точность толщины и качество плитной продукции.
Автоматический съем плит: Полностью автоматический интеллектуальный съем плит снижает физическую нагрузку на рабочих, продлевает срок службы пресс-форм и уменьшает вероятность повреждения плит по вине человека.
В стоимость включены пуско-наладочные работы